深圳手板厂如何把铝合金手板的公差稳定控制在±0.05mm?
行业动态 | 2026-11-18做过结构设计的工程师都清楚,铝合金手板最难的不是加工出来,而是每一件都能稳定落在图纸公差里。在深圳接了大量机器人、汽车配件项目的手板厂里,能把铝合金件公差长期稳定压在±0.05mm以内的,其实对工艺细节抠得很死。宏鑫佳做了十几年CNC手板加工,聊聊我们是怎么控制的。
装夹方式比设备更重要
铝合金件薄壁多,装夹稍微用力过猛,松夹后应力回弹,尺寸立马超差。我们做智能机器手板的结构件时,普遍采用真空吸附加二次装夹的方案:先粗加工留0.3mm余量,松开重新压紧后再精修,把装夹应力释放掉。这一步看似费时,其实是±0.05mm精度的底线。
刀具和切削参数要按材料定
6061和7075的切削性能差不少。7075硬度高,刀具磨损快,钝刀继续切,孔径会越切越大,表面还会拉出细微振纹。所以宏鑫佳车间规定铝合金精加工每4小时强制换刀,精修时的转速和进给按材料牌号单独调整,不做一套参数打天下的事。
恒温检测这一步别省
铝的热膨胀系数不小,刚下机的工件和室温放置半小时后的工件,测出来的尺寸能差0.01mm以上。我们的检测区常年恒温,三坐标测量安排在工件充分回温后进行,这样出的报告数据才作数。很多纠纷其实就是测量的时点不一致造成的。
一个机械臂客户的真实案例
上个月龙华一家做工业机械臂的客户送来一批伺服电机固定座,7075材质,图纸要求孔位公差±0.05mm。他们之前找的供应商批量超差,装配对不上孔,整批报废。我们接手后改用二次装夹工艺,20件试制件全部通过三坐标检测,客户当场下了后续200件的批量订单。
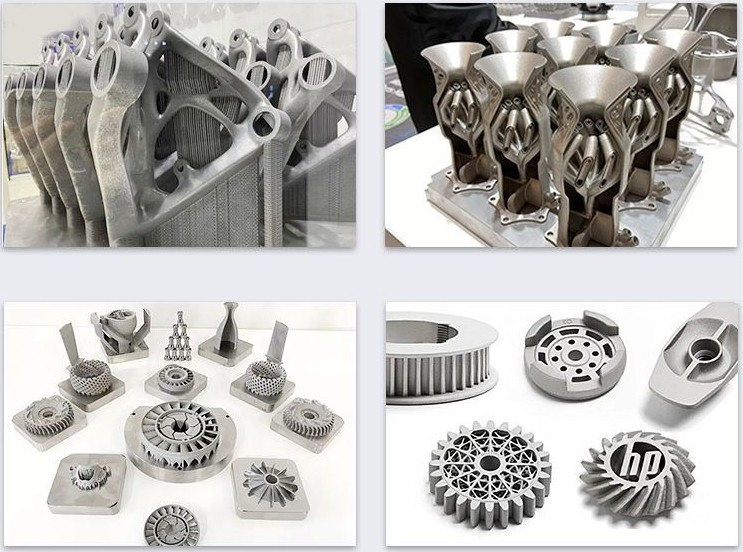
找深圳手板厂做铝合金件,别只问价格,多问问装夹方案、换刀周期和检测流程,这三点基本能判断一家手板厂的真实水平。宏鑫佳做CNC加工、3D打印、复模和模具制作,有精度难题欢迎带图纸过来聊。
宏晶佳优势
品质+效率保证,满足定制加工,多样化需求
NO1 实力雄厚 经验丰富
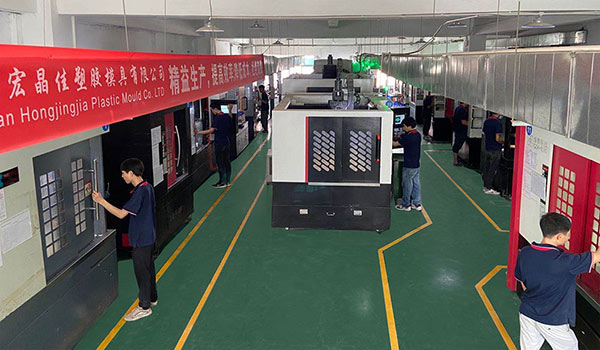
先进生产设备和经验丰富工程技术人员
拥有二十多年的从业经验的工程技术人员,以及经验丰富的技师团队。
25台注塑、3D打印SLA激光成型10多台、CNC30多台、多台真空批量浇注复模机以及模具、注塑等设备。
NO2 匠心工艺延续个性品质
高精度高效率的加工是保证品质的前提
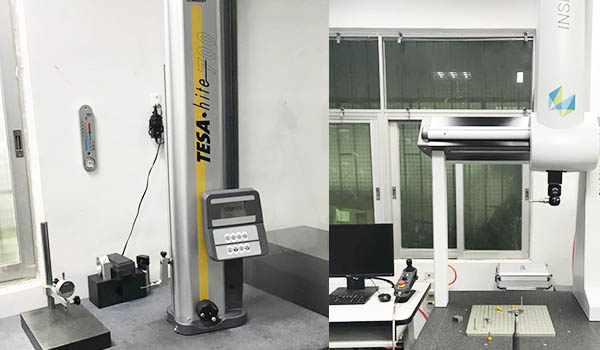
CNC加工精度±0.05mm/100mm;真空复膜±0.1mm/100mm;RIM加工0.2mm/100mm, 严格的质量监控,由跟单技术员,各生产组长部门主管、QC质检员和技术工程师层层把关。 配备2台CMM三次元测量机,在为过程控制提供尺寸依据的同时,提供必要的产品检验和质量保证。
NO3 安全环保
安全环保,交货周期迅速
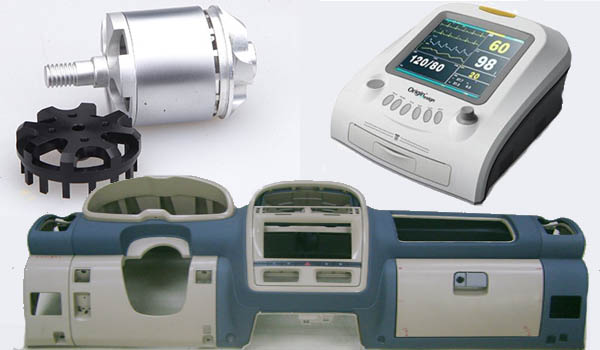
生产的产品符合环保标准,可以完成的工序有:喷油(光色、哑色、橡胶油、透明色、半透明色、荧光色)、丝印、电镀、阳极处理、镭射、喷砂、UV、烫金等。交货周期迅速,3-5天即可交货。
NO4 售后服务快速响应
服务更专业
专业售后服务团队,7*24小时全天候服务;出货后一个星期专人定期回访客户,聆听客户反馈,及时跟进维护。